ブランドの所有者は 10,000 個の折り畳みカートンを受け取り、色が外れ、3 つの箱には折り目がひび割れ、ダイカットのスロットが製品と一致していないことに気づきました。これは設計上の欠陥ではありません。これは、材料の購入から最終梱包までの間のどこかで発生した品質管理の欠陥です。一貫して欠陥のない箱を提供する包装メーカーは、品質をスローガンではなく、測定可能なプロセスとして扱います。調達チームやブランド マネージャーにとって、これらのメーカーが実際にどのように品質を管理しているかを理解することは、コストのかかるやり直しや返品、ブランドの認識の低下を避けるための最も早い方法です。
ボックスの品質は、材料の性能、寸法精度、印刷の一貫性、構造の完全性の複合体です。高品質のボックスは製品を保護し、サプライチェーンを存続させ、設計どおりのブランド体験を提供します。
ボックスの品質は、原材料のテスト、制御された加工プロセス、および最終製品検査の測定可能な結果です。これは単一の指標や 1 回限りのチェックではありません。
机の上では完璧に見える箱でも、段ボールのフルートグレードが間違っていたり、接着剤の粘着力が不十分だったり、完成したカートンが適切な湿度に調整されていなかったりすると、倉庫では失敗する可能性があります。品質を重視するメーカーは、紙リールの入荷からパレット積みされた出荷に至るまで、あらゆる段階で合格基準を設定しています。
工場から出荷されるすべての箱は、最終的な品質を決定する 5 つのチェックポイントを通過します。そのうちの 1 つで 1 つの障害が発生すると、他の 4 つで得られた利益が無効になる可能性があります。
成熟した包装工場では、各管理ポイントに書面による作業指示、定義されたサンプリング頻度、およびバッチを受け入れるか拒否するかの決定ルールがあります。目標は、欠陥が顧客に届く前に検出することであり、後ではありません。
ボックステストは形式的なものではありません。これは、メーカーがボックスが現場で機能するかどうかを検証するために使用する定量的な合否ゲートです。以下のテストは、段ボール箱や紙器のサプライヤーが自社の製品のベンチマークを行うために使用する最も一般的なテストです。
エッジクラッシュテスト (ECT) は、段ボール箱の垂直圧縮に耐える能力を示す主な指標です。 ECT 値が高いほど、ボックスが積み重ねの圧力に効果的に耐えられることを意味します。紙器の場合、関連する測定はキャリパー、折り目スコア、ワニスまたはフィルムの接着力であることがよくあります。信頼できるメーカーは、最初のサンプルセットの分析証明書だけでなく、ロットごとのテスト記録も提供します。
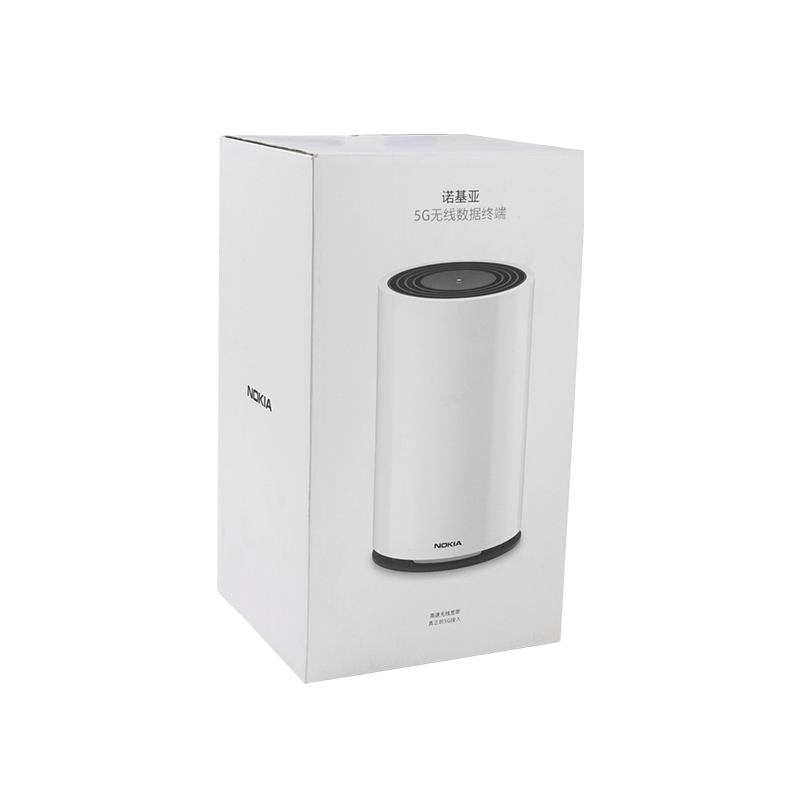 電子製品包装用のカスタム段ボール箱 これらのダンボール箱は、耐衝撃性、防湿性、耐圧性などの機能を備え、電子機器に合わせた保護を提供します。この文脈は、ECT や落下テストなどのテストの重要性を強調しており、このサプライヤーが物理的検査に重点を置いていることが適切なものとなっています。 製品を見る→
落下試験は、電子機器や壊れやすい消費財にとって特に重要です。 ECT 規格に合格しても、角の接合部が弱い箱であっても、小包がコンベアに投げ込まれると破損する可能性があります。そのため、SuZhou New Century Color Printing Co., Ltd. や他の老舗サプライヤーは、完成品に対して 1 つの方法だけではなく、物理的検査と目視検査の両方を使用しています。
ボックスの品質は、1 枚のシートを印刷する前に決まります。材料の選択は、最初で最も重要な品質のゲートです。
紙器の場合、ベース紙 (通常は白カードまたはコート紙) は、坪量、キャリパー、剛性、および表面仕上げによって指定されます。 PE または PET ラミネート加工を施した 350 グラムの白いカードは、ラミネート加工のない 230 グラムのボードとは大きく異なる動作をします。段ボール箱の場合、縦溝流路のプロファイル (A、B、C、E、または F) と中材とライナーの坪量によって構造上の性能が決まります。ボードの水分含有量も重要です。水分が 12% を超える紙は剛性を失い、反りやすくなります。一方、7% 未満の紙は脆くなり、折り目で亀裂が入りやすくなります。
 多様な業界用途向けのオフセット印刷紙器 高度なオフセット印刷により正確な色再現が保証され、紙器は食品、化粧品、電子機器に適しています。周囲のテキストは材料の仕様と代替品がないことの証拠を強調しているため、このサプライヤーの耐久性があり、環境に優しいオプションは検証のニーズと一致しています。 製品を見る→
持続可能でコンプライアンスを重視する購入者は、紙の原料が管理されたサプライチェーンから調達されているという証拠も要求する必要があります。 FSC 認証とリサイクルされた含有量のコミットメントは、監査の際に、材料が交換されたり、低グレードの原料とブレンドされたりしていないことをさらに保証します。
材料検査だけでは欠陥を防ぐことはできません。ライン上の規律あるプロセス制御と組み合わせる必要があります。
高速インライン カラー スキャンを備えた最新の印刷機は、オペレーターにインク濃度と見当合わせ許容値に関するリアルタイムのフィードバックを提供します。たとえば、SuZhou New Century Color Printing Co., Ltd. は、オンライン スキャン システムを備えた KBA 7 色印刷機を運用しており、これにより同社の印刷機は印刷工程全体を通じて色の偏差を許容範囲内に抑えることができます。波形ラインの場合、完全にコンピュータ化された水性印刷およびスロット加工機により、長期間の生産工程でも寸法と印刷位置の一貫性が維持されます。
標準化されたカラー管理ももう 1 つの柱です。分光光度計で測定され、ΔE 値として報告される目標の色の値は、生産を開始する前に合意される必要があります。一般的な許容閾値は 3.0 未満の ΔE であり、これは制御された照明の下でのみ訓練された目にのみ見えます。プレミアム ブランドの場合、そのしきい値は 2.0 未満に厳しくされることがあります。
型抜きや折り目付けも同様です。最終的なカートンの形状に合わせて抜き型が作られ、折り目の角度、深さ、幅が折り曲げの労力と最終パックの外観の両方に影響します。折り目が不十分なカートンは折り目部分に色あせた外観があり、多くの場合、ブランド所有者はその目に見える欠陥に最初に気づきます。
関連する背景資料へのリンク: 段ボール箱はどのように作られ、どのようにして強度が得られるのか バイヤーがこれらのトピックについてサプライヤーと話し合うための有用な技術ベースラインを提供します。
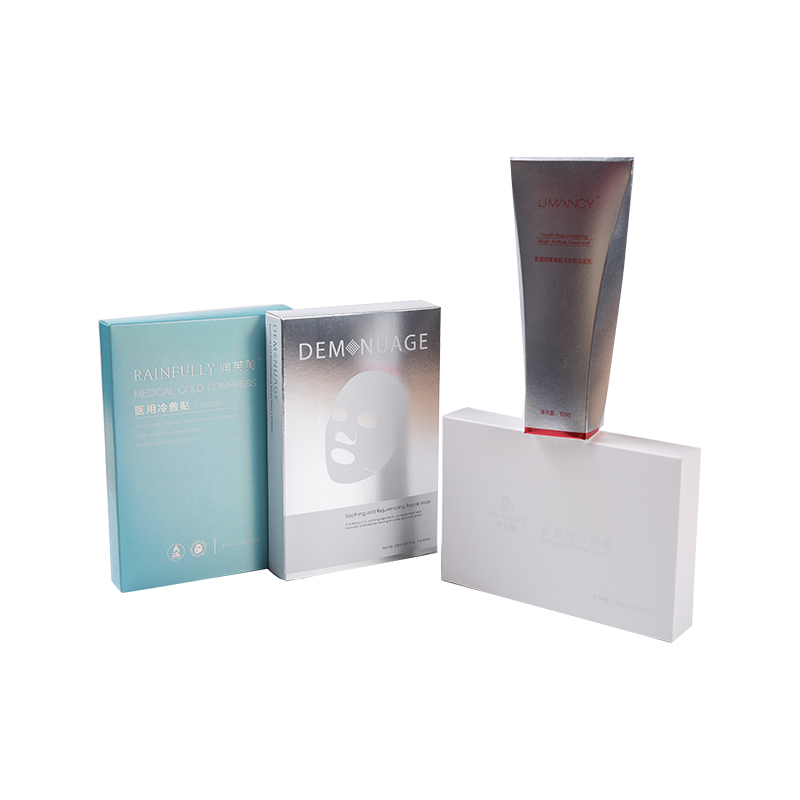 ナノUV印刷を施したシルバーボール紙マスクカートン このプレミアムカートンは、シルバーのボール紙にナノ UV 印刷を使用し、鮮明なグラフィックと耐久性を実現しています。このコンテキストでは、スポット UV やフォイルなどの表面処理について説明しており、このボックスのハイエンド仕上げと耐傷性はプレミアム マスクにふさわしい選択肢となっています。 製品を見る→
高級化粧品やデイリーケアのカートンの場合、スポット UV、箔押し、ナノ UV リバース コーティング、マット ラミネートなどの表面処理には、温度、圧力、滞留時間を厳密に制御する必要があります。完成した効果はシート全体で均一でなければなりません。プレミアム パックでは、縞模様や斑点のある領域は許容されません。
箱自体に箱の品質不良が含まれることはほとんどありません。それらはブランドに直接的なコスト影響を及ぼします。
小売業者にとって、パックが破損していたり、見た目に一貫性がない場合は、売上に直接影響します。透明な窓や吊り下げ穴のあるカートンは、消費者が棚で箱と製品を一緒に見るため、印刷見当に特に敏感です。許容範囲を超えていたり、仕上げが不十分な箱は、試す前から商品の知覚品質を損なってしまいます。
これらのコストの多くは回避可能です。標準化された QMS 実践に加えて、構造化された検査、記録保持、継続的改善に投資するサプライヤーは、発生する欠陥の発生率を劇的に減らすことができます。
梱包材を調達する際、サプライヤーの品質を評価する正しい方法は、具体的な質問をし、書面による文書の提出を求めることです。品質重視のサプライヤーには、定義された品質マニュアル、文書化された受入材料検査手順、および管理された不適合プロセスがあることを期待する必要があります。
高品質な工場では、検査部門が生産部門から独立しており、6S組織体制や内部監査による是正措置など、改善実績が体系化されています。製造能力も品質の一部です。蘇州新世紀カラー印刷有限公司は、蘇州国家新ハイテク産業開発区に位置し、26,000平方メートルを超える工場スペースと幅広い印刷および変換装置を備えており、よりタイトなスケジュールと優れた冗長性を維持することができます。
バイヤーは工場訪問を要求したり、ビデオ監査を要求したりすることもできます。制作中のウォークスルーでは、どのパンフレットよりも質の高い文化について詳しく知ることができます。印刷領域と型抜き領域が十分に照明され、整理されており、視認性が高いかどうかを確認します。スクラップ率と不良品が良品から分別されているかどうかを確認します。これらの小さな動作信号は、製品の一貫性を強力に予測します。
最も一般的な原因は、原材料の管理されていない変動です。坪量、水分、または表面仕上げが変化した紙や板紙が到着すると、印刷の色ずれ、反り、折り目部分の亀裂など、幅広いダウンライン欠陥が発生します。適切な入荷検査と材料の検疫が防御の第一線です。
段ボール箱の場合は、エッジクラッシュテスト(ECT)、破裂強度、溝の種類の確認を依頼してください。紙器の場合は、キャリパー、折り目付けの品質、インク/コーティングの密着性、印刷可能な表面の光沢について問い合わせてください。すべての製品について、目視による欠陥チェックと寸法公差レポートをリクエストしてください。
メーカーは、分光光度計と CIELAB 色測定を使用し、目標 ΔE 許容値を設定し、定期的に色検証を実行することにより、色の一貫性を管理します。また、プレスされた色の順序も文書化され、標準化されたインクが使用されます。承認されたサンプルは参照用に保管され、各生産工程と比較されます。
ISO 9001 品質管理認証が標準のベースラインです。 FSC などの関連する責任ある調達認証や ISO 14001 などの環境認証により、管理された一貫した生産慣行がさらに保証されます。
eコマースメーラー印刷段ボール飛行機箱航空機配送用紙箱 電子商取引用に設計された波形ボックスで、優れた... もっと見る
PDQクイックパック環境に優しい包装紙ボックス リサイクル可能な紙で作られた環境に優しい折りたたみ式ギ... もっと見る
400gの白い段ボール印刷およびコーティングされたロリポップPDQディスプレイボックス 、高品質の材料... もっと見る
ラウンド ブルーベリー フルーツ ギフト ボックス紙包装ボックス - 6 つの正方形の扇形の包装は、高級果物小売部... もっと見る
Copyright © 蘇州新世紀カラー印刷有限公司 カスタム印刷されたカラー段ボール箱


